


Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Toplinska obrada solne kupke: proces, vrste soli, cijena i sigurnosna ograničenja
Toplinska obrada solne kupke: proces, vrste soli, cijena i sigurnosna ograničenja
Datum:Sep 21, 2026
Na 1050 °C, stalak A2 alatnih umetaka spušten u rastaljenu sol postiže temperaturu austenitizacije za otprilike 60 do 90 sekundi. Isti stalak u vakuumskoj peći s hladnim zidom treba 35 do 45 minuta. Ta praznina nije detalj rasporeda. Postavlja veličinu zrna austenita, izobličenje koje je već zaključano u dijelu prije početka kaljenja i rad na ravnanju koji se pojavljuje u izvješću o otpadu sljedećeg mjeseca.
Toplinska obrada u slanoj kupki najbrži je komercijalni način da se čelik dovede do temperature i održi ravnomjerno. Zaslužuje svoje mjesto kada su presjeci tanki ili je geometrija složena, kada distorzija mora ostati unutar nekoliko tisućinki inča, ili kada je procesu potrebno izotermno držanje kao što je marteriranje, austempering ili sol za nitriranje i karburizaciju. Pogrešna je kupnja kada su dijelovi debeli, godišnja tonaža mala ili nitko na podu ne želi posjedovati kemiju soli, ekstrakciju dima i odlaganje otpada. O tome odlučuju tri brojke: minimalna debljina presjeka, godišnja tonaža i trenutna stopa otpada ili ispravljanja.
Ono što slijedi je prijenos topline iza procesa, obitelji soli i njihovi temperaturni prozori, usporedna usporedba s vakuumskim i atmosferskim pećima, skriveni troškovi koji se nikada ne pojavljuju u ponudi i rutina održavanja koja održava kadu na životu.
Što se događa u kupki s rastopljenom soli
Solna kupka je zagrijani lonac rastaljene soli, obično smjese na bazi nitrata, nitrita, klorida ili cijanida, koja prenosi toplinu na radni predmet kroz izravan kontakt s tekućinom. Budući da dio nikada nije izložen zraku na temperaturi, nema kamenca i dekarburizacije na površini, niti zaštitne atmosfere za balansiranje.
Prijenos topline ograničen je dijelom, a ne peći
Otopljena sol ima gustoću blizu 1,8 do 2,0 g/cm3 s velikim volumetrijskim toplinskim kapacitetom, tako da se kupka ponaša kao toplinski spremnik, a ne kao struja zraka. Njegov konvekcijski koeficijent u odnosu na čelik je jedan do dva reda veličine veći nego kod peći s cirkulirajućom atmosferom. Površina dijela dostiže temperaturu kupke gotovo odmah, a preostalo vrijeme se postavlja provođenjem kroz presjek. Dijeljak od 25 mm kojem je potrebno 40 minuta u vakuumu može trebati 3 do 4 minute u soli.
- Ujednačenost temperature: uz miješanje, dobro održavana kupka drži opterećenje unutar otprilike ±3 do ±5 °C, što podržava čvrste prozore za austenitizaciju i ponovljive dubine kućišta.
- Bez oksidacije ili dekarburizacije: tekućina isključuje zrak, tako da strojno obrađene površine ostavljaju kadu čistom i spremnom za sljedeću operaciju.
- Izotermno držanje: druga kupka na 200 do 350 °C omogućuje marmperiranje ili austempering dok transformacija ne završi na jednoj temperaturi.
- Plutajuća potpora: tekućina nosi dio, smanjujući progib koji gravitacija uzrokuje u dugim ili tankim komponentama.
Usklađivanje kemije soli s temperaturnim rasponom
Tablica 1: Porodice soli koje se koriste u industrijskoj toplinskoj obradi, grupirane prema radnoj temperaturi.
Izbor soli nije zamjenjiv. Nitratne i nitritne soli raspadaju se na temperaturama iznad otprilike 600 °C i mogu burno reagirati s određenim metalima i organskim tvarima; kloridne soli apsorbiraju vlagu i moraju se početi polako; soli koje sadrže cijanid zahtijevaju posebnu ventilaciju, odvojeni alat i kontroliranu obradu otpada. Puštanje pogrešne soli na pogrešnu temperaturu je sigurnosni incident, a ne problem kvalitete.
Slana kupka naspram vakuuma naspram atmosfere: praktična usporedba
Tablica 2: Tipični industrijski rasponi za presjek od 25 mm; točne vrijednosti ovise o leguri, opterećenju i stanju opreme.
Obrazac je dosljedan. Sol pobjeđuje u brzini, ujednačenosti i kontroli distorzije, a gubi u upravljanju kemijom i rukovanju otpadom. Vakuum pobjeđuje čistoćom za debele, vrijedne dijelove, ali se sporo zagrijava. Atmosferske peći nalaze se u sredini i ostaju najjeftiniji put za kaljenje ili žarenje velikih količina gdje je blaga površinska oksidacija tolerantna.
Skrivena metrika: zagrijavanje, odlaganje i kemijsko pomicanje
1.0
Kupka od soli
3.0
Fluidizirani sloj
5.0
Atmosfera
8.0
Vakuum
Slika 1: Indeks relativnog vremena zagrijavanja za dio od 25 mm, solna kupka = 1,0.
Vrijeme zagrijavanja je vidljiva metrika. Izvlačenje je skupo. Svaki dio koji napušta kupku nosi sol na svojoj površini, obično nekoliko grama do nekoliko desetaka grama, a ta sol završava u vodi za ispiranje, spremniku za gašenje ili na podu. Tijekom godine, izvlačenje je obično najveća linija potrošnje soli u proračunu, veća od gubitaka isparavanjem, i tiho raste s dijelom složenosti.
Kemija u kupanju također se mijenja. Nitratne kupke starenjem nakupljaju karbonat, što povisuje talište i snižava upotrebljivu gornju temperaturu. Kloridne kupke skupljaju okside i mulj koji izoliraju grijaće elemente i stvaraju temperaturnu stratifikaciju. Većina trgovina analizira kupku tjedno ili dvotjedno i dekantira mulj jednom mjesečno; preskakanje te rutine pokazuje se kao neujednačena dubina slučaja mnogo prije nego što se pokaže kao neuspjeli dio.
Gdje su slane kupke još navedene
Alat i matrica: 34%
Zrakoplovne komponente: 22%
Automobilski pogon: 18%
Medicinski instrumenti: 12%
Energetska i teška oprema: 8%
Ostalo: 6%
Slika 2: Približna distribucija upotrebe procesa rastaljene soli na krajnjim tržištima.
Distribucija ima smisla kada se izobličenje i debljina presjeka razmatraju zajedno. Rad s alatom i kalupom uključuje tanke dijelove visoke tvrdoće gdje je ravnanje skupo. Zrakoplovni i automobilski dijelovi imaju stroge tolerancije dimenzija i dokumentirane procesne okvire. Medicinske i energetske primjene koriste sol uglavnom za tekuće nitriranje, gdje kupka služi i kao medij za otvrdnjavanje, a ne samo kao medij za zagrijavanje.
Otplata, odabir i proces kupnje u pet koraka
Linija za sol vraća se smanjenjem otpada i trajanjem ciklusa. Ako trgovina danas ispravi 5% svojih dugih šahtova i spusti to ispod 1% izotermnim postupkom soli, ušteda obično pokriva nitratnu kupku u roku od 18 do 30 mjeseci. Ako izobličenje nije problem i rezovi su debeli, sol se rijetko uopće isplati.
- Prvo popravite temperaturni prozor. Odredite točnu temperaturu austenitizacije, austemperiranja ili nitriranja i vrijeme zadržavanja; ovo sužava obitelj soli prije nego što se navede bilo kakva oprema.
- Uskladite sol, a zatim odredite veličinu lonca. Veličina lonca slijedi najveće opterećenje, a ne prosječno opterećenje. Opterećenje iznad otprilike 30 do 40% mase kupke u dijelovima će pasti na temperaturi i nepredvidivo rastegnuti ciklus.
- Odlučite se za miješanje i drugo kupanje. Miješanjem se postiže ujednačenost od ±3 do ±5 °C; druga, manja kupka je ono što omogućuje martempering i austempering.
- Planirajte opremu za prethodno zagrijavanje i naknadno ispiranje. Vlaga na dijelovima uzrokuje snažno prskanje u vrućoj kupki, a zaostala sol mora se isprati i osušiti iz slijepih rupa i navoja.
- Proračun toka otpada od prvog dana. Otpad soli koji sadrži cijanid ne može ići u gradsko postrojenje za obradu; alkalno kloriranje ili licencirano zbrinjavanje stalan je trošak, a ne jednokratni projekt.
Za trgovine koje odluče da se opterećenje kemijom ne isplati, ruta u kontroliranoj atmosferi uz korištenje provjerenog serija visokotemperaturnih peći oprema pokriva kaljenje, predgrijavanje i mnoge korake kaljenja bez inventara rastaljene soli ili dozvole za otpad.
 Funkcija mjerača vremena Vakuumska atmosferska peć Vakuum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Pogledajte proizvod →
Održavanje, sigurnost i sukladnost
Rutinska njega kupke
- Tjedno analizirajte kemijski sastav soli: sadržaj karbonata u nitratnim kupkama, sadržaj cijanata u solima za nitriranje i vlagu u kloridima.
- Očistite talog i šljaku prije nego što dospiju do grijaćih elemenata i vodite pisani dnevnik dodavanja soli i datume dekantiranja.
- Nikada nemojte dodavati hladnu sol ili mokri alat u tekuću kupku; polako puniti na rubu i dopustiti da se talina ponovno stabilizira prije umetanja dijelova.
- Pokrijte kadu kada je u stanju mirovanja kako biste smanjili gubitak energije i ograničili upijanje vlage tijekom noći.
Sušenje dijelova prije i poslije kupanja
Vlaga je najčešći uzrok erupcije u slanoj kupki. Voda zarobljena u slijepoj rupi ili provrtu s navojem treperi u paru na 500 °C i izbacuje sol iz posude, a isto se odnosi na mokre armature, vlažne termoelemente i hladne dijelove koji se unose u vlažnu prostoriju. Visokoprecizna pećnica za sušenje standardni je alat za taj korak, držeći dijelove na 120 do 150 °C dok ne prestane mjerljiva vlaga.
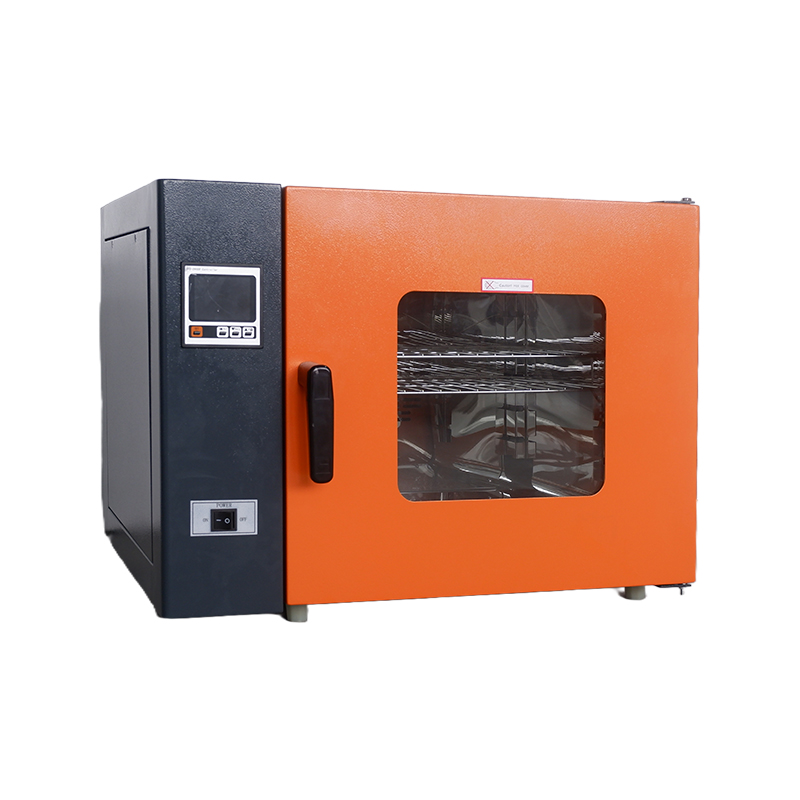 Visokopouzdana i precizna pećnica za sušenje od 200 ℃ Precizne sušare, kao oprema za preciznu toplinsku obradu, neizostavna su osnovna oprema u modernim industrijskim i znanstveno-istraživačkim sustavima. Njihov glavni princ... Pogledajte proizvod →
Nakon tretmana, dijelovi napuštaju kupku obloženi solju. Ispiranje toplom vodom uklanja većinu; ostatak se skriva u šupljinama i nitima. Vakuumska pećnica za sušenje izvlači tu preostalu vlagu na niskoj temperaturi, što sprječava brzu koroziju i zaustavlja ponovno hidratiziranje ostataka soli na strojno obrađenim površinama.
 Fleksibilna i praktična vakuumska pećnica za sušenje izvrsnog izgleda Ovaj proizvod ima vertikalni, samostojeći dizajn, učinkovito integrirajući vakuumsku pumpu i radnu komoru u jednu, kompaktnu strukturu. Ovo eliminira... Pogledajte proizvod →
Sukladnost i dokumentacija
Solne peći potpadaju pod iste okvire pirometrije i kvalitete kao i bilo koja druga oprema za toplinsku obradu: AMS 2750 za zrakoplovstvo, CQI-9 za automobilsku industriju, NADCAP za posebne procese i ISO 9001 za opće upravljanje kvalitetom. Očekujte tromjesečna ispitivanja ujednačenosti temperature i mjesečne provjere instrumenata za kontrolu i bilježenje, plus zapise o ekstrakciji dima i manifeste otpada za materijale koji sadrže nitrate ili cijanide. Trgovine koje kupuju sigurnosnu opremu samo na temelju cijene obično otkriju pravu cijenu kasnije; isti se uzorak pojavljuje u svakoj kategoriji zaštitnog hardvera, uključujući oprema otporna na eksploziju za opasna područja .
Toplinska obrada solne kupke je usmjeren alat, a ne opće rješenje. Omogućuje stope grijanja, ujednačenost i izotermalnu kontrolu s kojom niti jedna plinska peć ne može parirati, au zamjenu traži discipliniranu kemiju soli, kontrolu vlage, ventilaciju i plan otpada. Ako su vaši dijelovi tanki, vaši ciljevi distorzije uski, a vaši volumeni opravdavaju kemiju, proces će desetljećima držati svoje mjesto na podu. Ako nisu, vakuumski ili atmosferski sustav odgovarajuće veličine bit će jeftiniji za rad i daleko ga je lakše predati sljedećoj smjeni. Odlučite prema debljini profila i stopi otpada ispred sebe, a ne prema nabavnoj cijeni.
Pošalji poruku
Preporučeni proizvodi
Korisnici duboko vjeruju proizvodima poznatih tvrtki.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PROIZVOD
-
- Serija peći za sušenje
- Serija vakuumskih kutija
- Serija otporna na eksploziju
- Serija visokotemperaturnih peći
- Serija inkubatora
- Serija ispitne komore
- Ostale serije
- Pećnica za sušenje s prisilnim zrakom
- Otporna peć
- Vakuumska cijevna peć
- Inkubator plijesni
- Vakuumska atmosferska peć
- Biokemijski inkubator
- Inkubator ugljičnog dioksida
- Vakuumska pećnica za sušenje zaštićena od eksplozije
- Komora za ispitivanje visoke i niske temperature
- MOBILNI
Autorska prava ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Sva prava pridržana. Proizvođači laboratorijske opreme

 Povratak na vrh
